01
背景与工艺难点
下车体总成焊点密集,工件刚性在焊接过程中变化明显,定位与夹紧顺序会直接影响焊后尺寸,需要在方案阶段就明确基准与夹紧次序。
02
方案要点
按焊点分布把下车体拆为预装、补焊与检测三段,工位间用辊床与往复杆交接;机器人按可达性与焊钳重量选型,并为修磨装置预留站位。
03
实施与验收
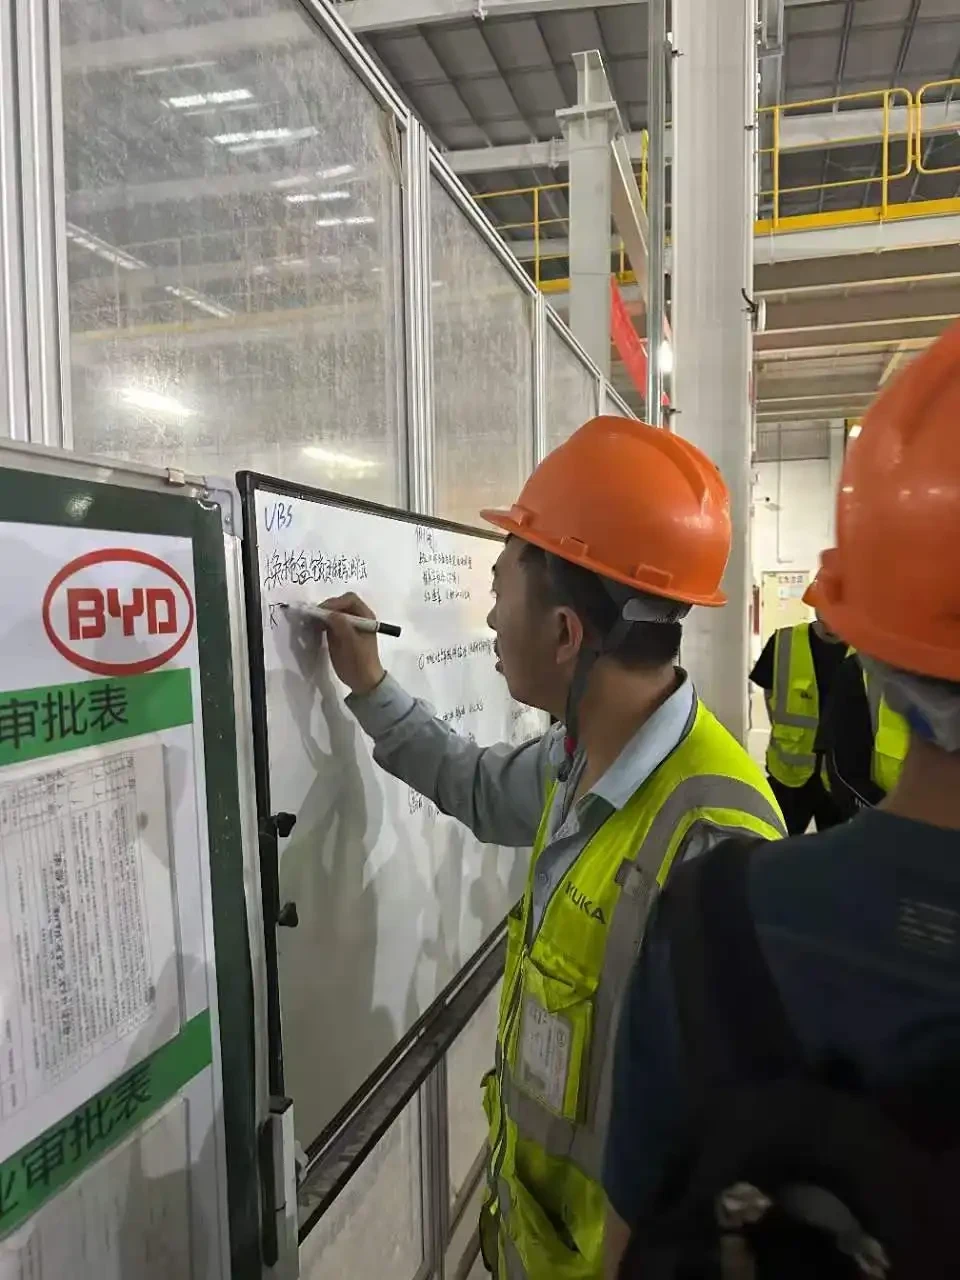
厂内完成单站联调与预验收后进场安装,现场以约定节拍实测与焊点抽检为验收依据,问题形成清单逐项闭环。
现场实拍
现场记录 · 3 张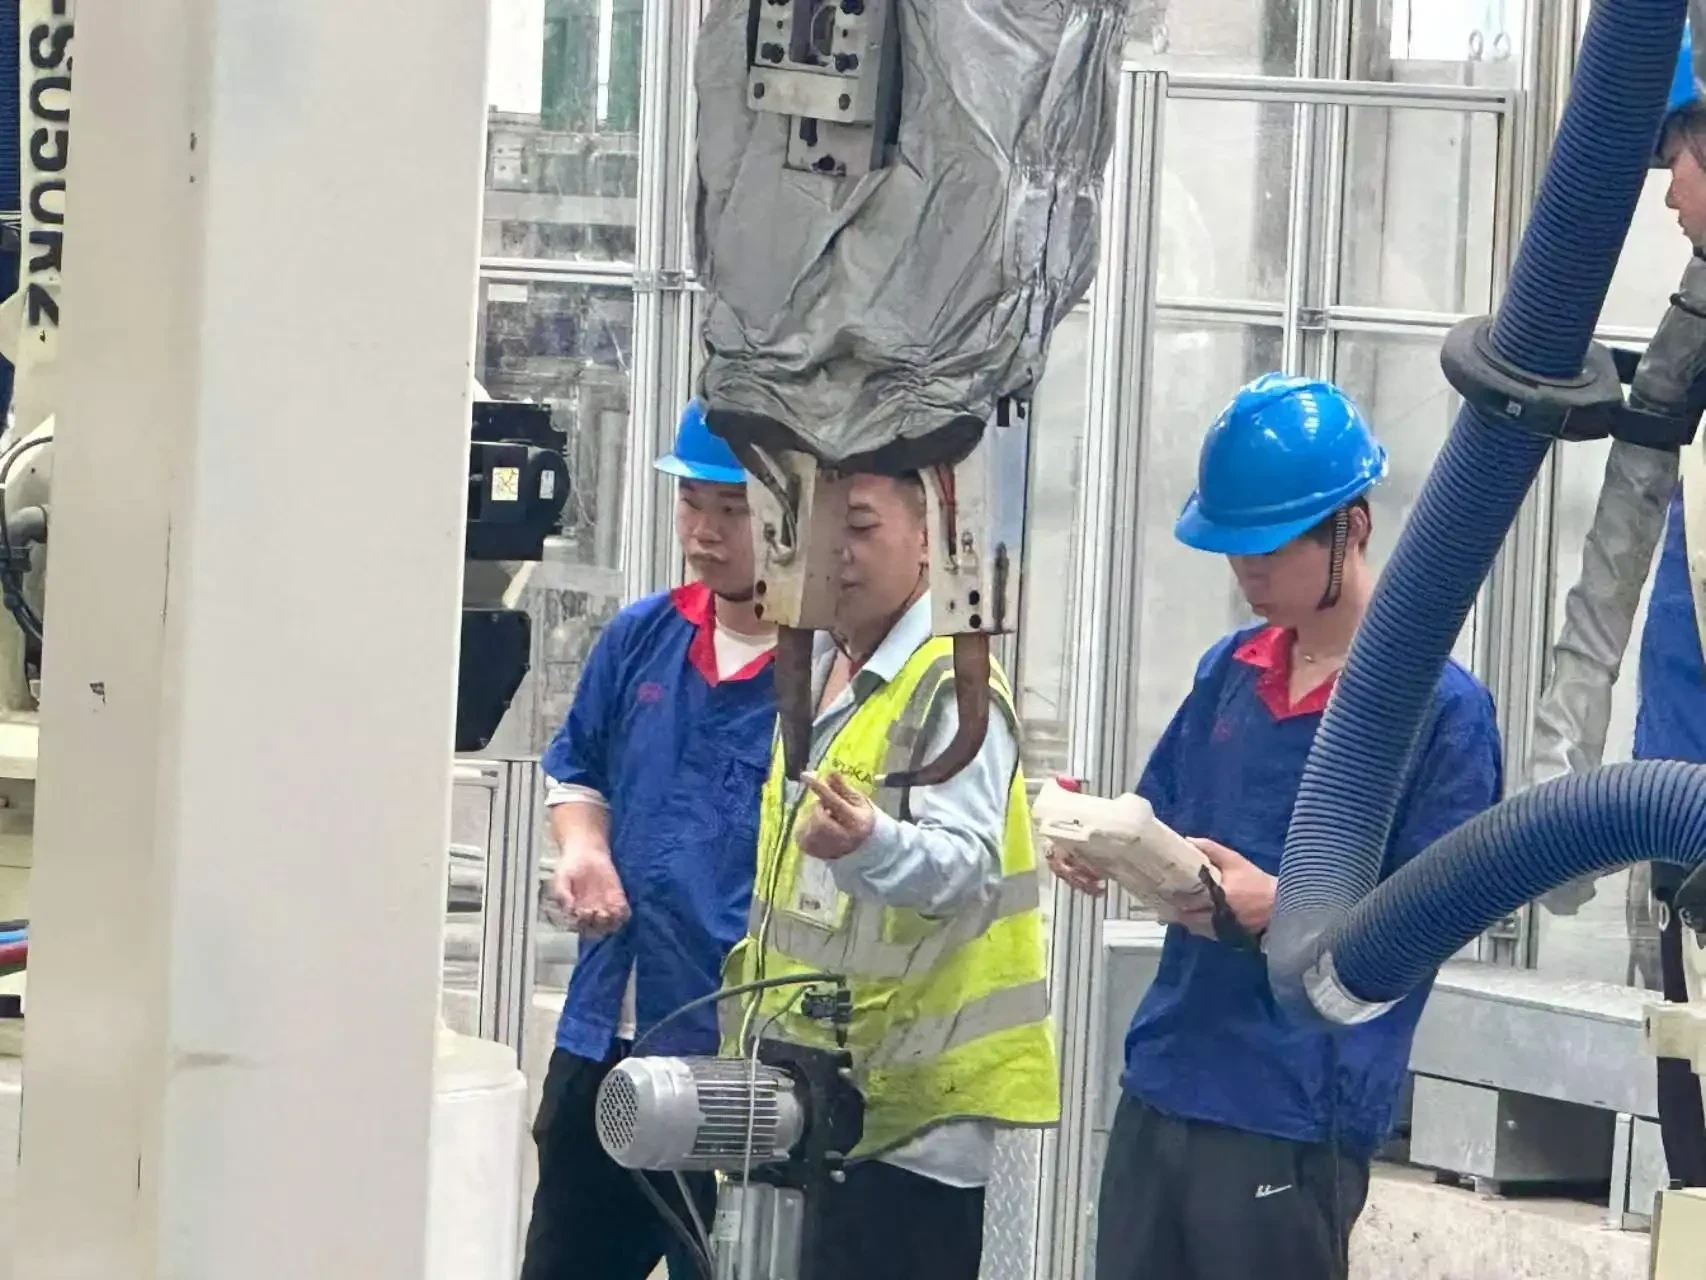
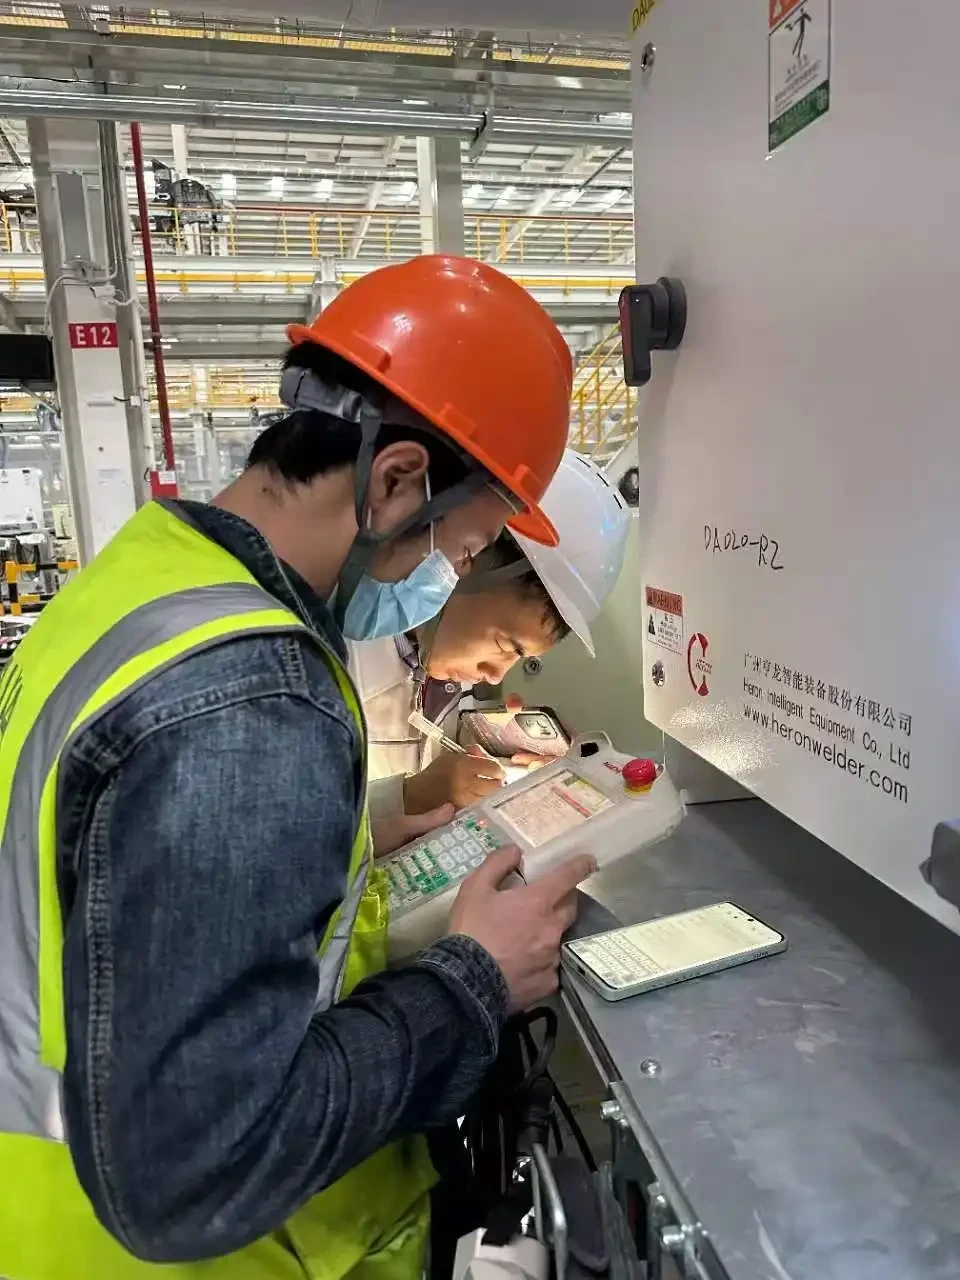
照片为现场记录,所示设备配置与工况以实际项目条件为准。
上一篇
已是列表边界
你的产线条件可能与此不同。把车型、焊点与节拍写下,我们按实际情况复核。
沟通技术方案