01
背景与工艺难点
后围板外形尺寸较大,焊点集中在搭接边,工件在夹具上的支撑点偏少;多车型共线切换时,夹具与缓存位设置会进一步挤占节拍余量。
02
方案要点
以车型族为依据归并后围板定位单元,切换机构采用防错设计;在总成下线与工位交接点增加缓存位,吸收切换与故障带来的波动。
03
实施与验收
切换时间与节拍一并实测,按约定条件确认缓存位有效性;切换失败与防错触发的处置流程写入操作说明。
现场实拍
现场记录 · 3 张
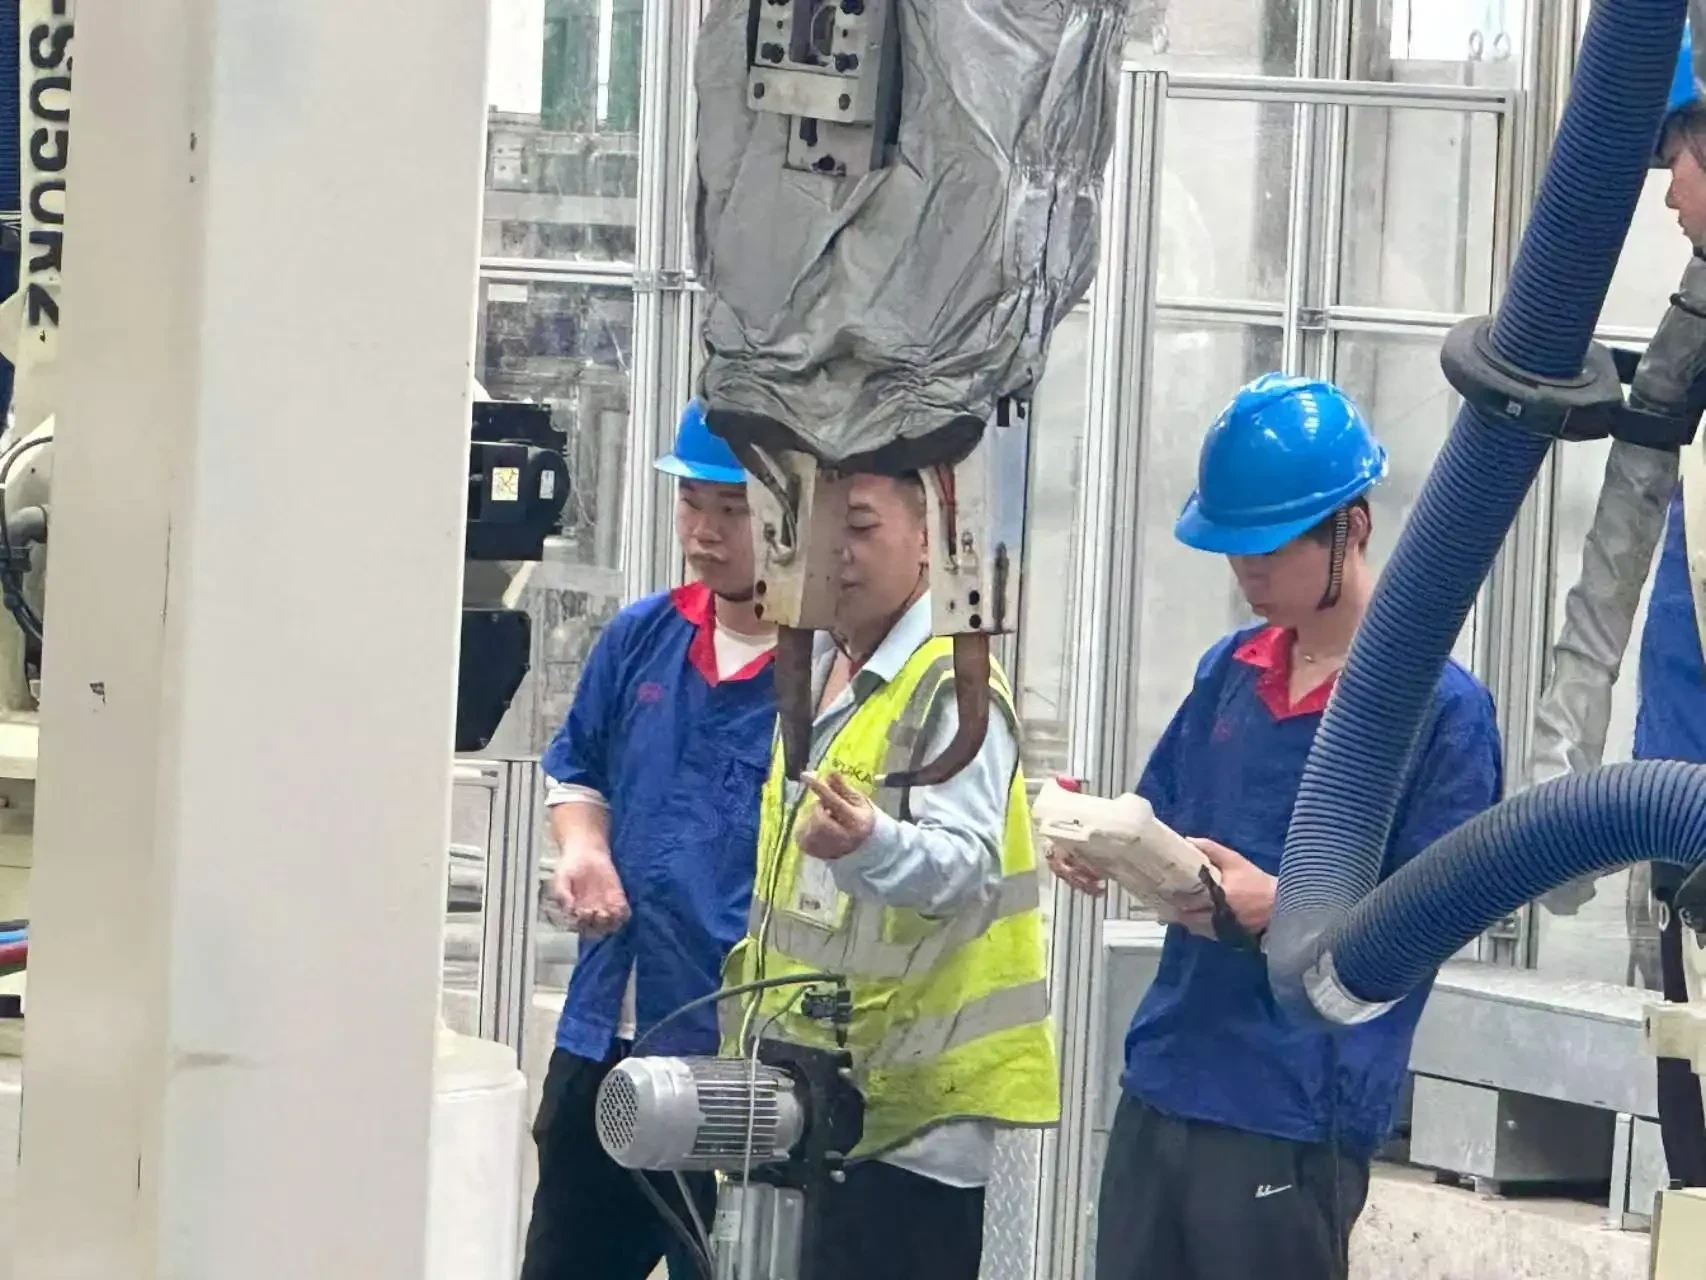
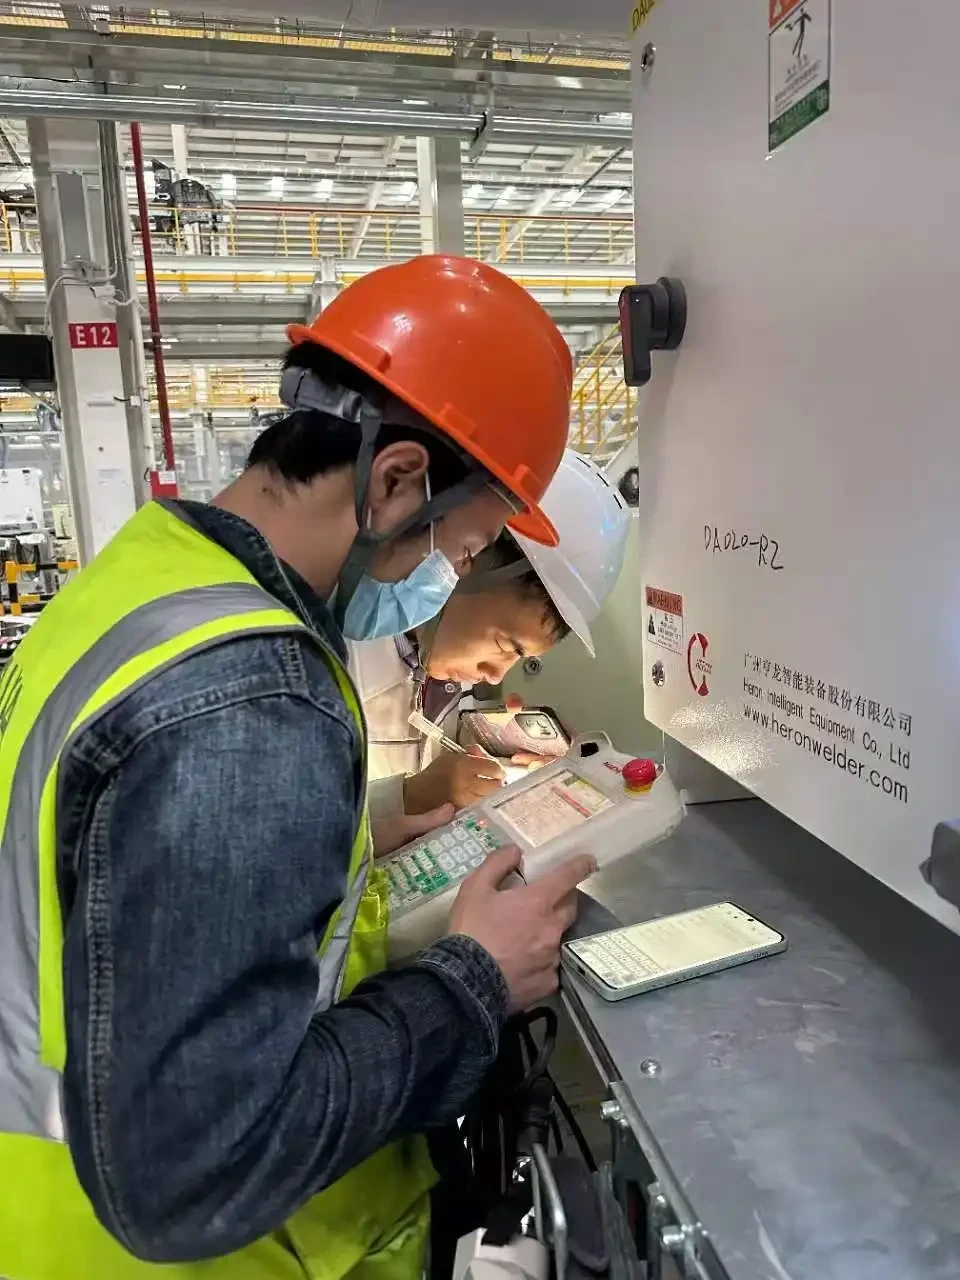
照片为现场记录,所示设备配置与工况以实际项目条件为准。
你的产线条件可能与此不同。把车型、焊点与节拍写下,我们按实际情况复核。
沟通技术方案