产品中心 / 01
焊装整线解决方案
按你的节拍,复核工位划分
从白车身总成拆分到工位分配,按目标节拍推导机器人数量、焊钳配置与缓存位,形成可施工的整线布局。
整线布局节拍复核产能规划
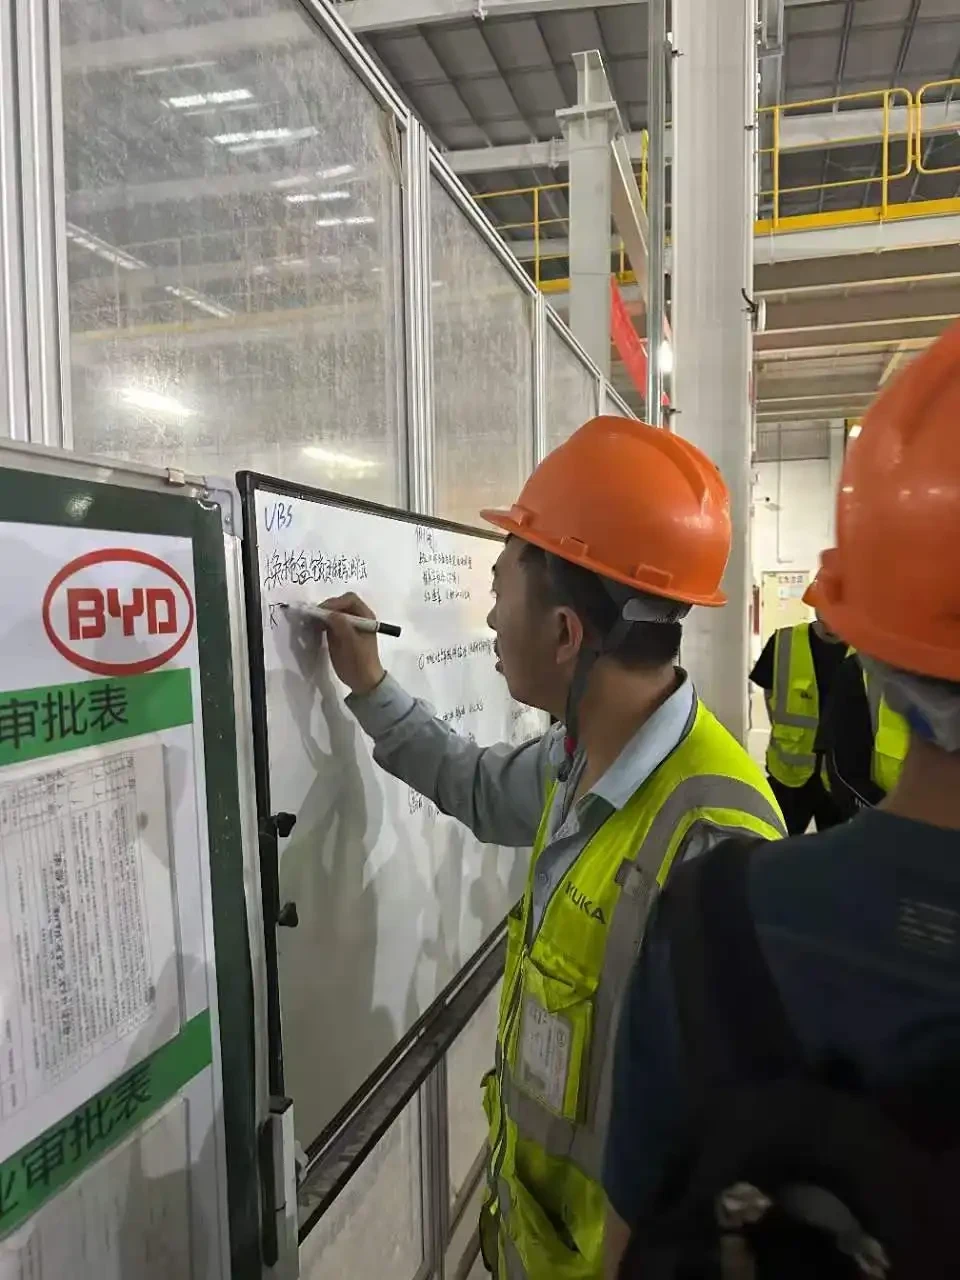
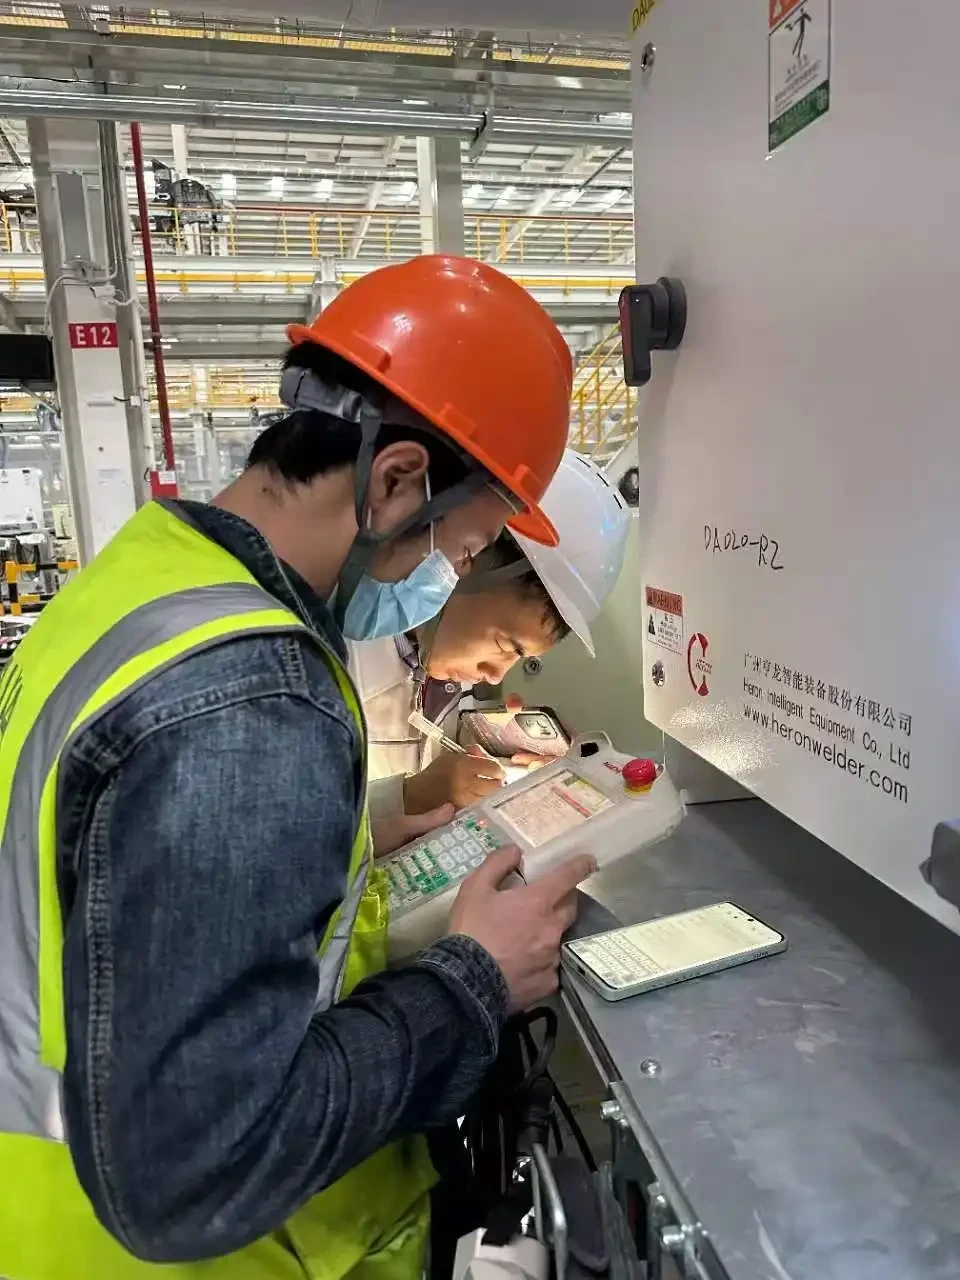
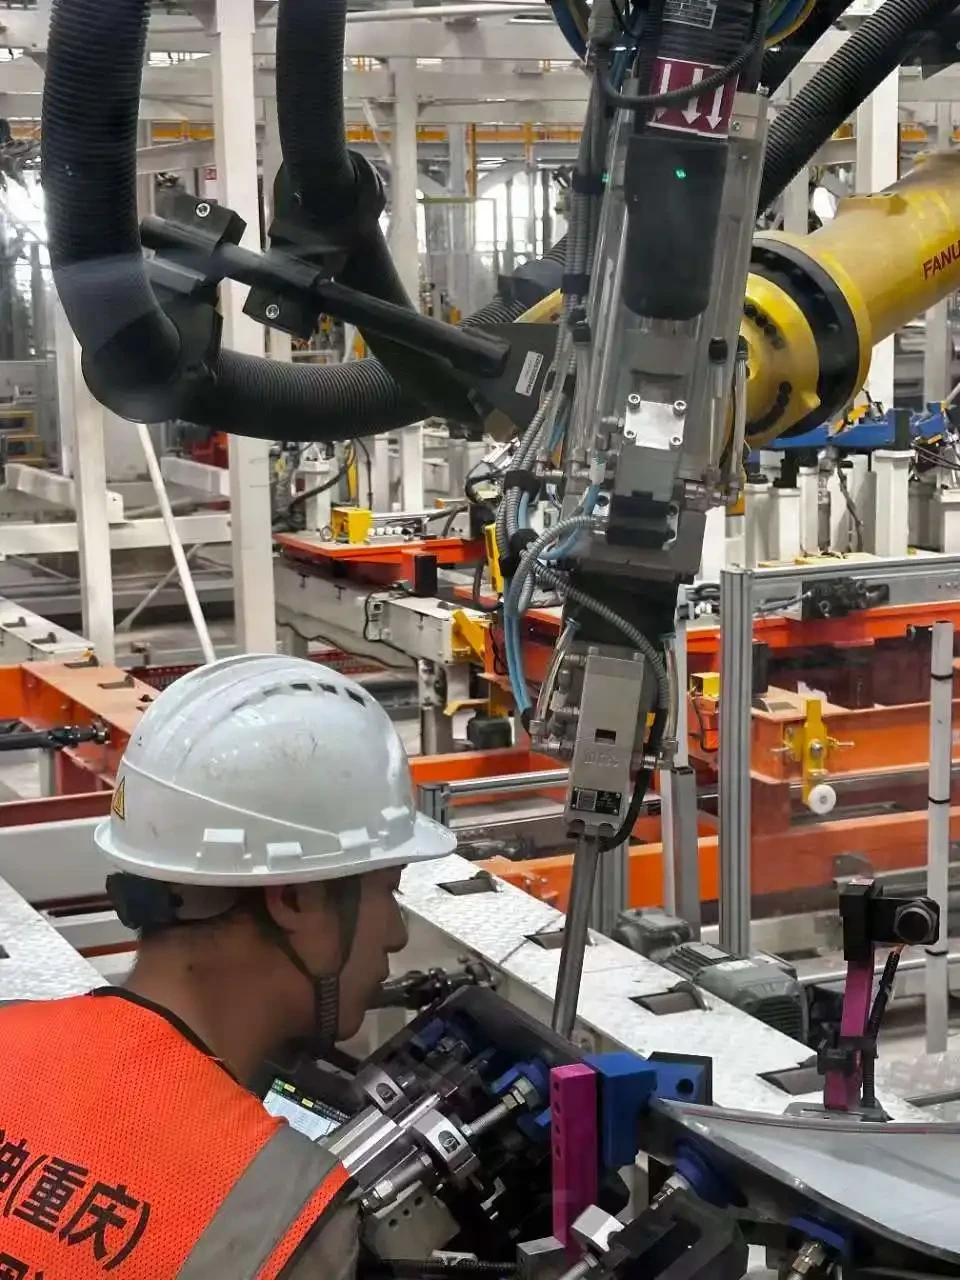
现场实拍 · 实际配置按项目条件确定
01 / 适用场景
在什么条件下适用
车型
单一车型量产线,或需预留车型切换条件的柔性线。
工艺
侧围、地板、顶盖等总成的点焊为主,混有涂胶与搬运。
节拍条件
以目标 JPH 为前提复核工位平衡,最终以验收标准为准。
02 / 方案构成
方案里包含什么
| 项目 | 内容 | 交付形式 |
|---|---|---|
| 机器人配置 | 按焊点分布与可达性确定机器人数量、臂展与安装形式。 | 选型表与可达性校核 |
| 工位划分 | 按工艺段与缓存需求拆分工位,明确上下件与交接方式。 | 工位布局图 |
| 输送与物流 | 辊床、往复杆与滑橇的衔接,预留检修通道与安全距离。 | 输送接口说明 |
| 控制与安全 | 线体控制层级、安全围栏与光栅布置方案。 | 控制架构图 |
03 / 交付内容
- 01整线布局与工位节拍表
- 02机器人与焊钳选型建议
- 03工装与输送接口清单
- 04控制与安全方案说明